Werkseitig spritzgegossene Endkappen für Silikon-LED-Neon
By DENO LED Lighting ·
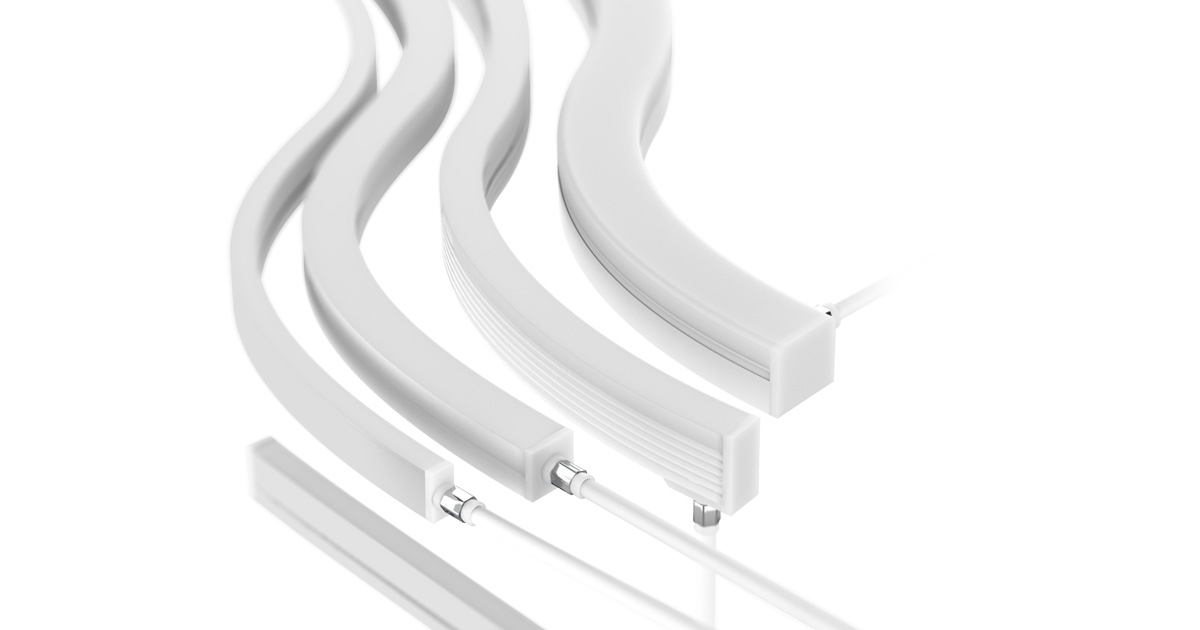
Wasserdichte Spritzguss-Endkappen, kompakte Querschnitte und versiegelte Kabelauslässe für IP67-Silikon-Neon-Flex-Streifen.
Eine Spezifikation für Außenanwendungen von Neon-Flex sollte die fertigen Enden berücksichtigen, nicht nur den Silikonkörper. Die Schnittstellen zwischen dem Körper, der Endkappe und dem Kabelmantel müssen bei der Konstruktion der Dichtung alle in Betracht gezogen werden.
DENO verwendet für die hier erörterte Endkappenkonstruktion ein maschinelles Formgebungsverfahren, anstatt eine separate Endkappe von Hand aufzusetzen und abzudichten. Dieser Artikel konzentriert sich auf diesen Prozess der Endenfertigung – nicht darauf, wie der Silikonkörper über seine gesamte Länge hergestellt wird. Das Ziel ist ein wiederholbarer Abschluss mit einer an das Neonprofil angepassten Endform.
Was ist eine werkseitig angeformte Endkappe?
Eine werkseitig angeformte Endkappe wird am Abschluss des Neon-Flex mithilfe eines formgebenden Werkzeugs hergestellt. Die Form definiert die Außengeometrie und unterstützt die Positionierung des Endes und des Kabels während der Formgebung. Dies unterscheidet sich von der Anbringung einer separat gefertigten Kappe mit einem manuell aufgetragenen Dichtmittel.
Die Unterscheidung liegt darin, wo und wie der Abschluss geformt wird, nicht darin, ob an irgendeiner Stelle der Produktion Menschen beteiligt sind. Vorbereitung, Bestückung und Prüfung können weiterhin einen Bediener erfordern. Die spezifische Formgebungsmethode sollte auch von der Silikonextrusion unterschieden werden, mit der das Längsprofil des Körpers hergestellt wird.
Wie der Prozess der Endkappenherstellung funktioniert
Der folgende Arbeitsablauf skizziert die Hauptphasen und Kontrollpunkte. Materialvorbereitung, Formgebungsparameter und Prüfanforderungen müssen auf das gewählte Neonprofil und die Kabelkonstruktion abgestimmt sein.
1. Vorbereitung des Abschlusses
Bestätigen Sie die erforderliche Länge, die zulässige Schnittposition und die Anordnung des Kabelausgangs. Bereiten Sie das Ende und den Anschlussbereich nach einem Verfahren vor, das mit den Materialien des Körpers und des Kabels kompatibel ist. Sauberkeit und korrekte Positionierung sind an den Oberflächen, die die Dichtung bilden werden, von entscheidender Bedeutung.
2. Positionierung der Baugruppe in der Form
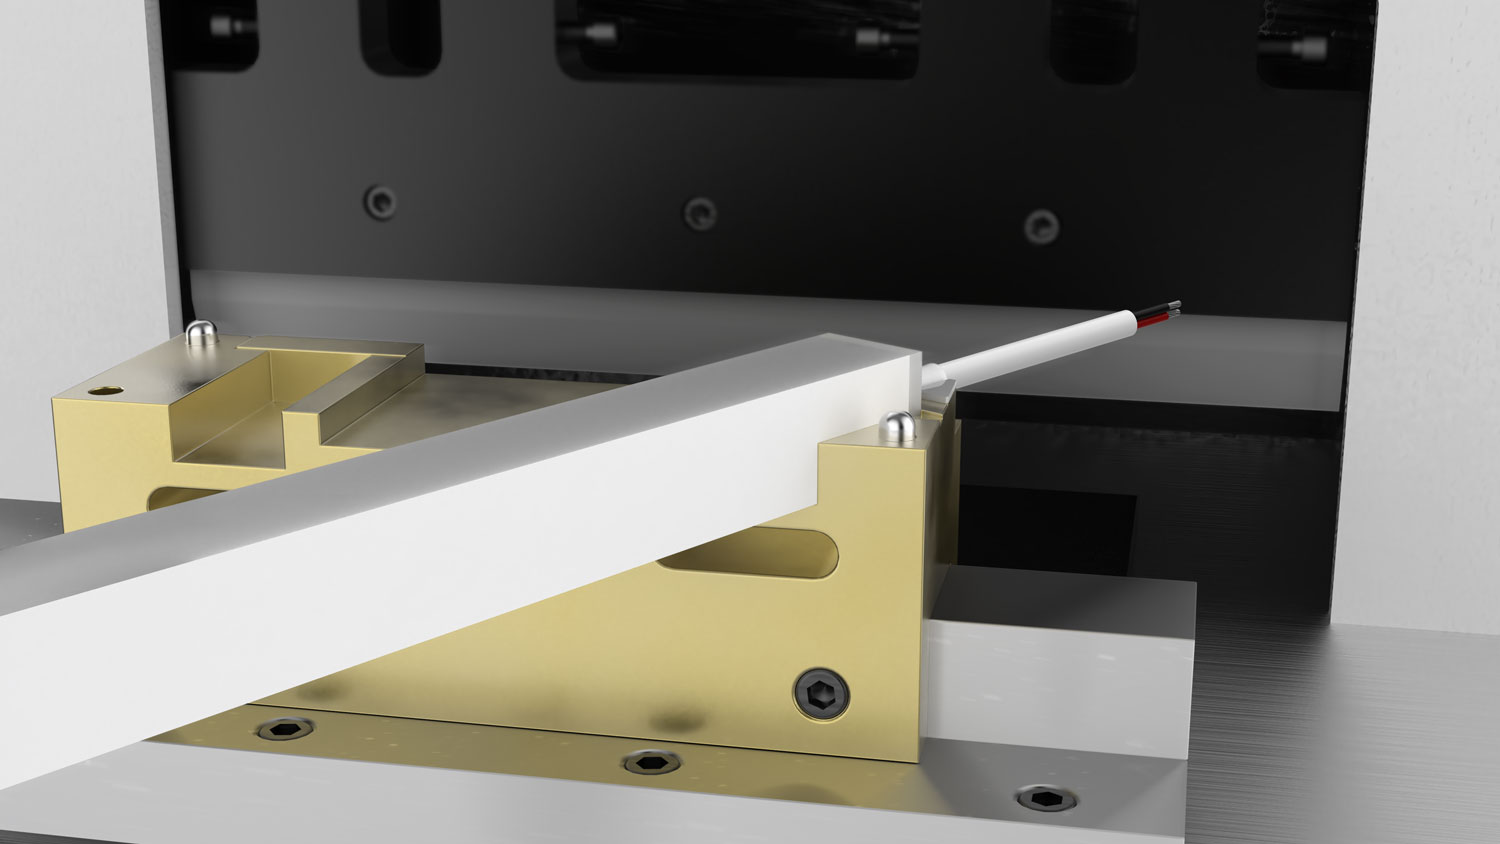
Das Werkzeug positioniert den Neon-Körper und, am Einspeiseende, das Kabel. Dies legt die beabsichtigte Endform und die Position des Kabels fest. Eine ordnungsgemäße Abstützung hilft auch zu verhindern, dass sich die Baugruppe während der Formgebung verschiebt.
3. Formgebung und Aushärtung des Silikons
Das Silikon wird im Werkzeug mit einem für das gewählte Material geeigneten Verfahren geformt. Beim konventionellen Formpressen von Silikonkautschuk wird das Material durch Aushärtung fixiert; dies sollte nicht als Schmelzen und Abkühlen eines Thermoplasten beschrieben werden. Materialzufuhr, Entlüftung und Aushärtebedingungen sind relevante Kontrollgrößen, aber die geeigneten Einstellungen hängen vom tatsächlichen Prozess ab. [1][2]
4. Entformen und Prüfung der Oberflächengüte
Entnehmen Sie die Baugruppe nach der erforderlichen Aushärtungsphase, ohne den Abschluss zu beschädigen. Relevante Sichtprüfungen umfassen unvollständige Füllung, Oberflächenfehler, überschüssiges Material und den Übergang zwischen Endkappe und Körper. Das Erscheinungsbild ist für die Prüfung nützlich, belegt aber nicht die Abwesenheit interner Defekte oder beweist eine IP-Schutzart. [1][3]
5. Verifizierung der fertigen Konfiguration
Der Verifizierungsplan sollte Maße, die elektrische Verbindung, gegebenenfalls die Zugentlastung des Kabels und den Schutz gegen Eindringen abdecken. Der Nachweis sollte die geprüfte Konstruktion einschließlich ihrer Enden und der Kabeleinführung identifizieren. Eine Prozessdarstellung oder eine erfolgreiche Funktionsprüfung der Beleuchtung ist kein Ersatz für den Nachweis der Dichtheitsprüfung. [3]
Warum Formgebung statt einer handmontierten Kappe verwenden?
Abgestimmte Werkzeuge sorgen für eine definierte Form der Endkappe und des Kabelausgangs. Dies bietet eine praktikable Methode zur Steuerung der Abschlussgeometrie, anstatt sich hauptsächlich auf die manuelle Platzierung der Kappe und das Auftragen von Dichtmittel zu verlassen. Ein flaches Enddesign kann auch auf die Einbauräume des vorgesehenen Montagekanals abgestimmt werden.
Dennoch treffen der Silikonkörper, das neu geformte Ende und der Kabelmantel an Schnittstellen aufeinander, die eine geeignete Materialauswahl und Prozesskontrolle erfordern. Das Formgebungsverfahren erzeugt nicht automatisch eine chemische Haftung, eliminiert nicht jeden Lunker und macht die Baugruppe nicht zwangsläufig dicht. Eine fachgerecht spezifizierte, verklebte Kappe kann ebenfalls eine wirksame Abdichtung gewährleisten. [1][2]
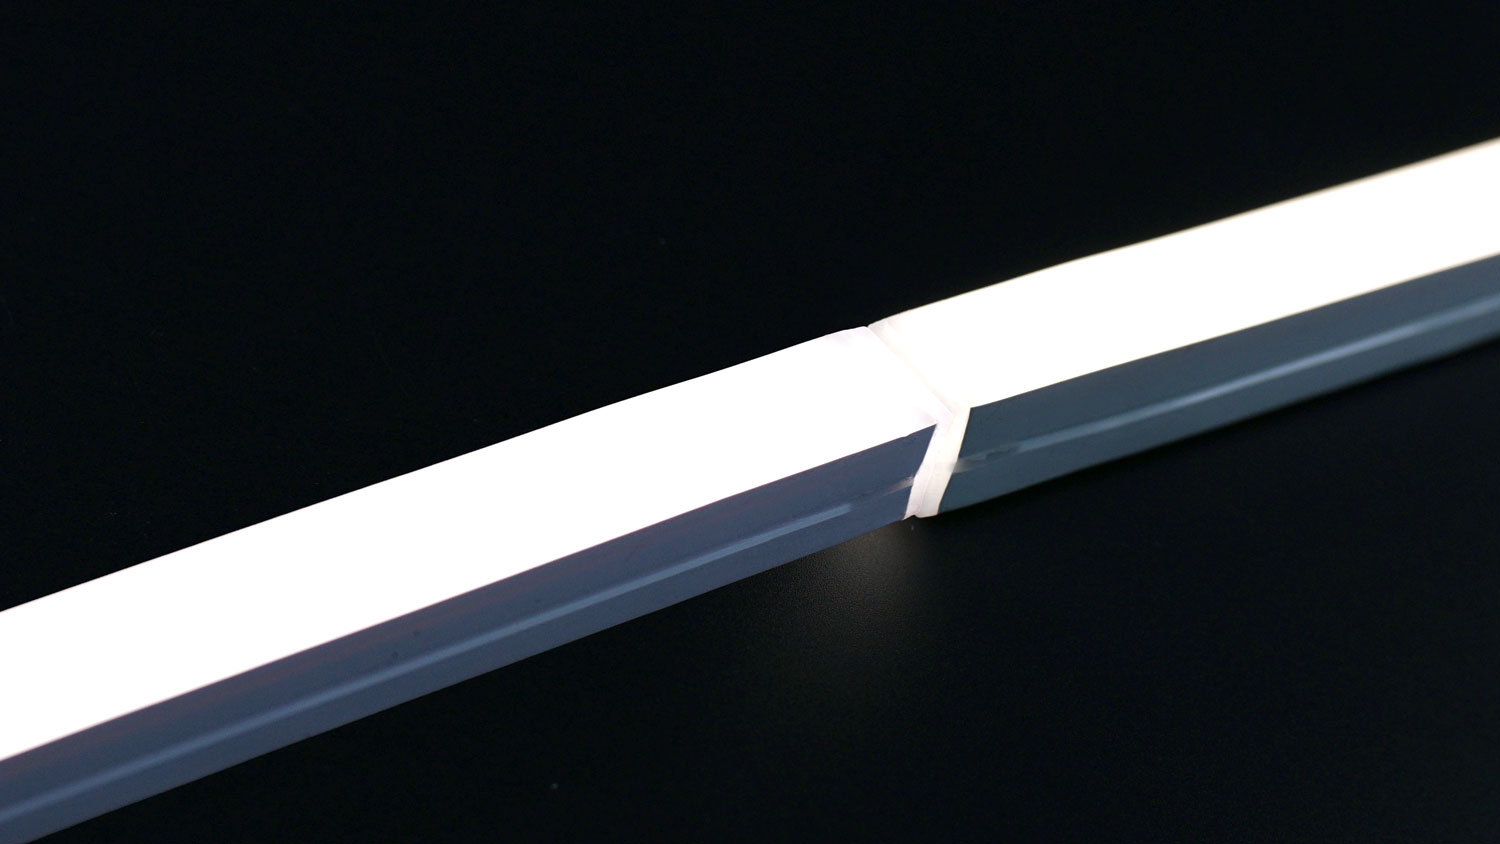
Ein kompaktes Enddesign kann die sichtbare Masse an einer Stoßstelle reduzieren. Es sollte nicht als Garantie für eine unsichtbare Verbindung oder identische Helligkeit über jede Verbindung hinweg dargestellt werden.
Kabelausgänge und Passgenauigkeit bei der Installation
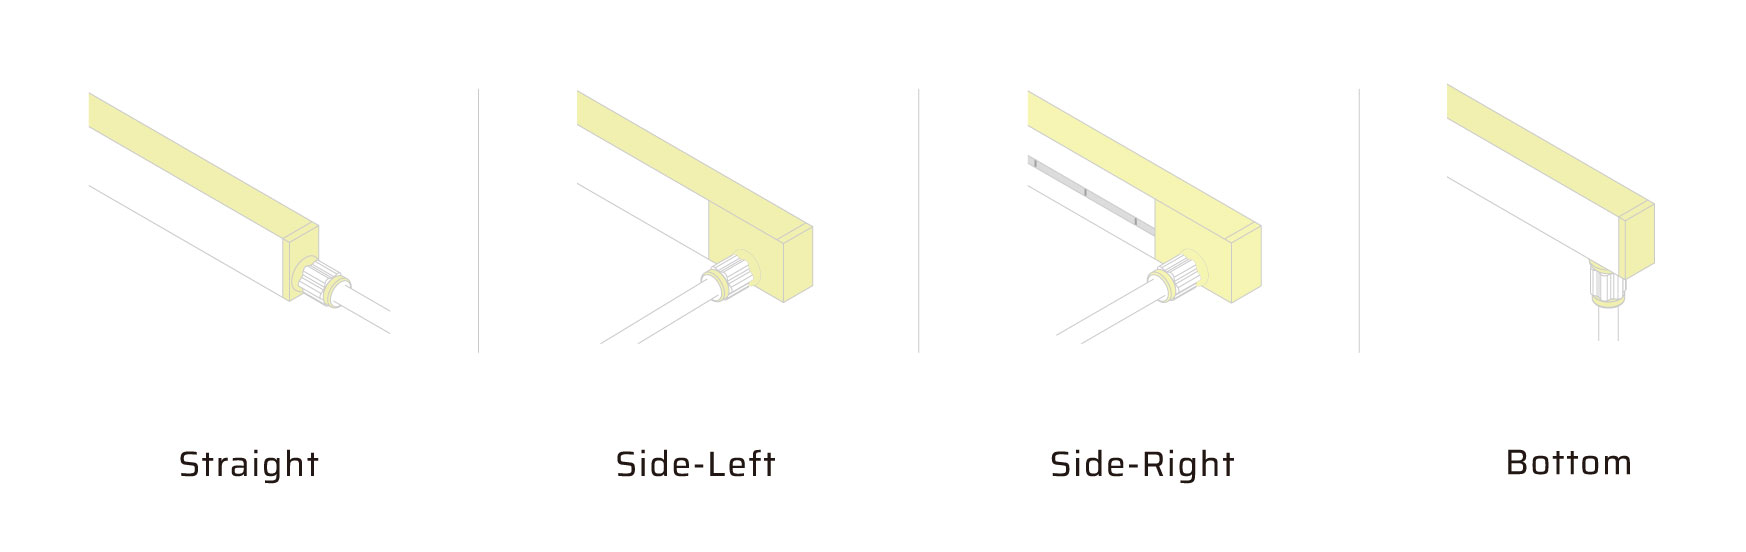
Die dargestellten Optionen sind gerade, seitlich-links, seitlich-rechts und untere Kabelausgänge. Bestätigen Sie die Referenzausrichtung auf der Produktzeichnung, zusammen mit den Kabelmaßen, dem verfügbaren Einbauraum und der Hüllkurve der Endkappe.
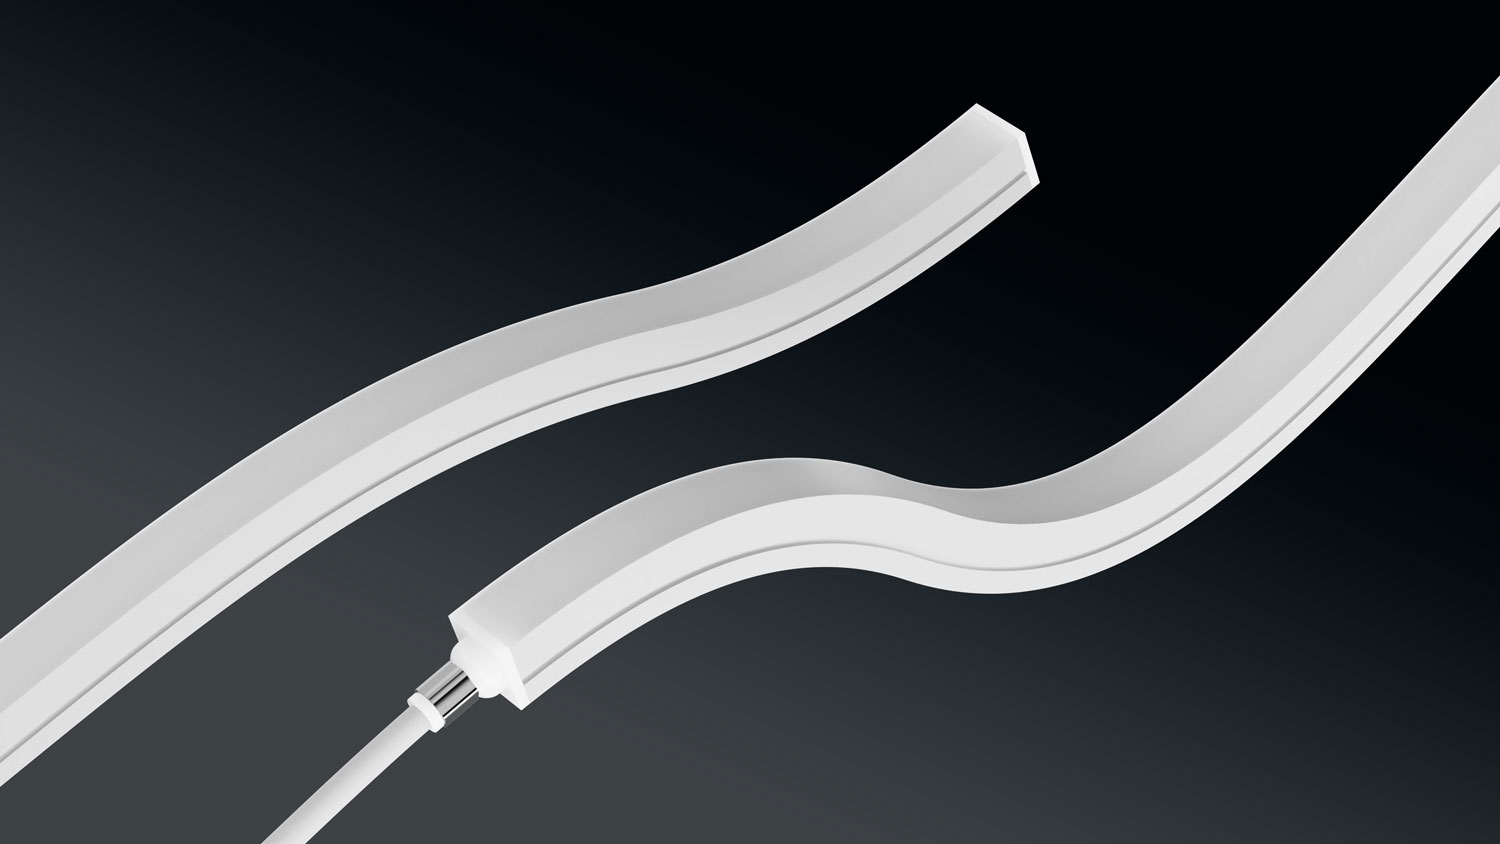
Eine Kabeleinführungsdichtung und eine Kabelzugentlastung dienen unterschiedlichen Zwecken. Bestätigen Sie die vorgesehene Halterungskonstruktion und vermeiden Sie eine Belastung der Einführung während der Installation. Ein externes Metallbauteil allein belegt nicht die Dichtungsleistung der gesamten Baugruppe.
Was bestätigt IP67?
IP67 beschreibt den Schutz gegen Staubeintritt (Staubdichtheit) und den Schutz gegen die Auswirkungen des zeitweiligen Untertauchens unter spezifizierten Testbedingungen. Es ist eine Leistungsklassifizierung, keine Herstellungsmethode. Das Formgebungsverfahren allein führt nicht zu dieser Einstufung. [3]
Fordern Sie für eine IP67-Spezifikation einen Nachweis an, der für die gesamte konfektionierte Konfiguration gilt. Strahlreinigung, dauerhaftes Untertauchen und chemische Belastung erfordern eine eigene Eignungsbewertung; sie sollten nicht aus der IP67-Kennzeichnung abgeleitet werden. [3]
Häufig gestellte Fragen
Kann werkseitig konfektionierter Neon-Flex bauseits gekürzt werden?
Durch das Kürzen wird der ursprüngliche Endabschluss entfernt. Jeder neue Abschluss muss nach einem für dieses Modell zugelassenen Verfahren erfolgen. Gehen Sie nicht davon aus, dass das Auftragen eines Allzweck-Dichtmittels die werkseitige Konfiguration oder deren dokumentierte Schutzart wiederherstellt.
Gewährleistet eine angeformte Endkappe automatisch eine bessere Abdichtung?
Sie bietet eine kontrollierte Methode zur Formung des Abschlusses. Ein vergleichender Anspruch auf Dichtheit erfordert dennoch einen Nachweis für die tatsächlichen Materialien, die Geometrie und die Prüfbedingungen – nicht nur den Namen des Verfahrens.
Spezifizieren Sie Ihren Neon-Flex-Abschluss mit DENO
Teilen Sie uns das Profil, die fertigen Längen, die Richtung des Kabelausgangs, die Montageanordnung und die Umgebungsbedingungen mit. DENO kann die erforderliche Endkonfiguration prüfen und die zutreffende Modellspezifikation vor der Produktion bestätigen.
DENO Neon-Flex entdecken · Ihre kundenspezifische Konfiguration besprechen
Technische Referenzen
- Shin-Etsu Chemical – Silikonkautschuk für die Formgebung, insbesondere die Hinweise zu Formgebungsanlagen und zur Fehlerkontrolle auf der gedruckten Seite 22. Allgemeine Prozessreferenz, kein DENO-Prüfbericht.
- Protolabs – Konstruieren für Flüssigsilikonkautschuk. Allgemeine Hinweise zu Aushärtung, Werkzeugbau und Materialschnittstellen; die servicespezifischen Bedingungen sind keine DENO-Spezifikationen.
- Intertek – Schutzartprüfung für Beleuchtung; Informationen zur Veröffentlichung IEC 60529. Die Referenzen erläutern Schutzkategorien, nicht die Zertifizierung dieser DENO-Konstruktion.